Hír

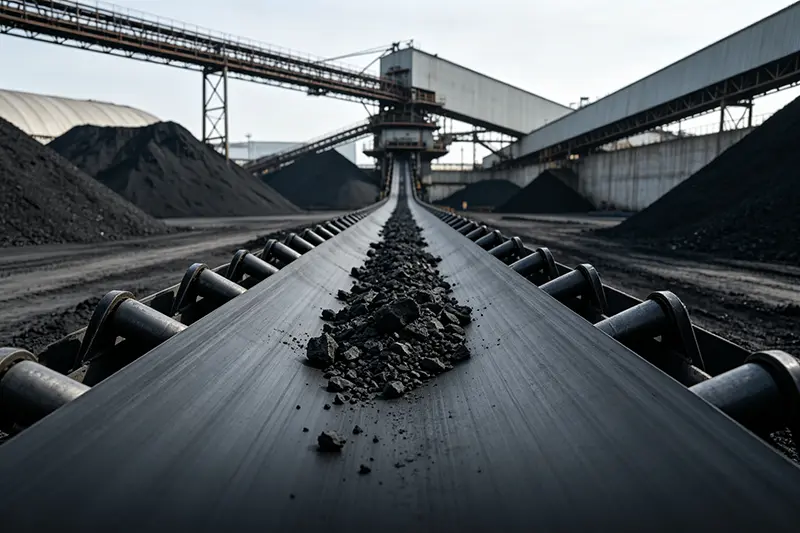
Gumi szállítószalagok gyártási folyamata

2026-07-16 0 Hagyj üzenetet

I. Nyersanyag-előkészítés (testreszabott készítmény)

Az alapvető nyersanyagok három kategóriája pontosan az üzemi feltételeknek megfelelően arányos:

Gumi nyersanyagok

Alapgumi (Natural Rubber/NR, SBR, EPDM, NBR) + Erősítő szerek (korom, szilícium-dioxid) + Vulkanizáló rendszer (kén, gyorsítók) + Funkcionális adalékok (antioxidánsok, kopásálló szerek, égésgátlók, lágyítók).

Alkalmazás szerint megkülönböztetve: Felső burkolat gumi (kopás- és ütésállóság), alsó burkolat gumi (alacsony súrlódás) és mag/fölöző gumi (kifejezetten a vázhoz való ragasztáshoz).

Karkasz alapanyagai

Szövetmag: poliészter (EP), nylon (NN) vagy pamutvászon; nagy szilárdságú, többrétegű teherbíró képességet biztosít.

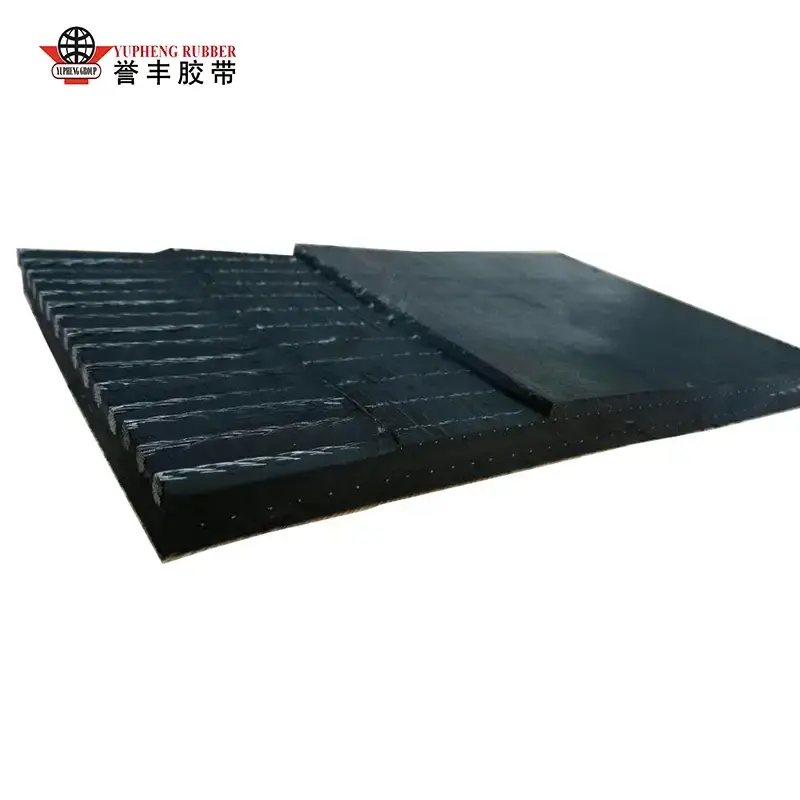
Acélzsinór mag: horganyzott acél zsinórok; nagy távolságú, nagy feszültségű bányászati ​​alkalmazásokhoz tervezték.

Ragasztószerek

RFL mártogatós oldat (Rezorcin-Formaldehid-Latex): Megakadályozza a leválást a gumi és a szövet vagy acélzsinór között.


II. Keverési folyamat (gumikeverék készítése; meghatározza az alapvető tulajdonságokat)

A nyersanyagokat lemérik és egy zárt belső keverőbe táplálják; A keveredés magas hőmérsékleten (120-160°C) és nagy nyomáson 10-15 percig történik, hogy biztosítsa a korom és az adalékanyagok teljes eloszlását az alapgumiban, megakadályozva az agglomerációt vagy az idő előtti vulkanizálódást (perzselést).

A keveréket egy nyitott malomba engedik további keverés és hűtés céljából a belső feszültségek enyhítésére.

Egy lapozógép a keveréket rögzített vastagságú lapokká préseli; ezeket lehűtjük, és 4–24 órán keresztül pihentetjük/érleljük, hogy stabilizálják a plaszticitást.

A minták keménységét, szakítószilárdságát és tapadási szilárdságát vizsgálják; a nem szabványos tételeket újra feldolgozzák, míg a minősített lapokat kategóriánként tárolják későbbi felhasználás céljából.


III. A hasított test előkezelése (döntő fontosságú a kötési szilárdság növeléséhez)

1) Fabric Canvas előkezelés

A vásznat lesimítják és pormentesítik, majd RFL merítőtartályba merítik és megszárítják; ez egy kötőfilmet képez a vászonszálak felületén, megakadályozva a későbbi leválást vagy szétválást. 2) Acélkábel előkezelés

A horganyzott acélkábelek zsírtalanításon és rozsdamentesítésen mennek keresztül, majd foszfátozáson mennek keresztül, hogy durva foszfátréteget hozzon létre, amely jelentősen javítja a maggumival való áthatoló tapadást; minden kábelt egyenletes feszítés mellett kiegyenesítenek a következő lépés előkészítéseként.


IV. Kalanderezés + formázás (Réteges összeállítás a zöldövezet előállításához)

A lehetőség: Szövetmagfutószalagalakítás

Gumibevonat négyhengeres kalanderrel: Az előkezelt vászon állandó sebességgel halad át a kalanderhengereken, mindkét oldalára egyenletesen felvitt vékony maggumiréteggel, hogy egy- vagy kétoldalas gumírozott szövetet készítsenek;

Többrétegű összeállítás: A gumírozott szövetrétegeket a kialakításnak megfelelően egymáshoz igazítják és egymásra helyezik (például 3, 4 vagy 5 rétegben), a rétegek között vékony maggumi bevonattal, hogy kiszorítsák a rekedt levegőt;

Alsó és felső fedőgumi réteget alkalmaznak (a felső réteg kopásálló), az oldalak tömítésére pedig élgumit;

A hidegen sajtolt hengerek tömörítik a szerelvényt, hogy kiküszöböljék a légbuborékokat és a ráncokat, így vulkanizálatlan zöld öv keletkezik.

B lehetőség: Acél kábelmagos szállítószalag kialakítása (nagy szilárdságú alkalmazás)

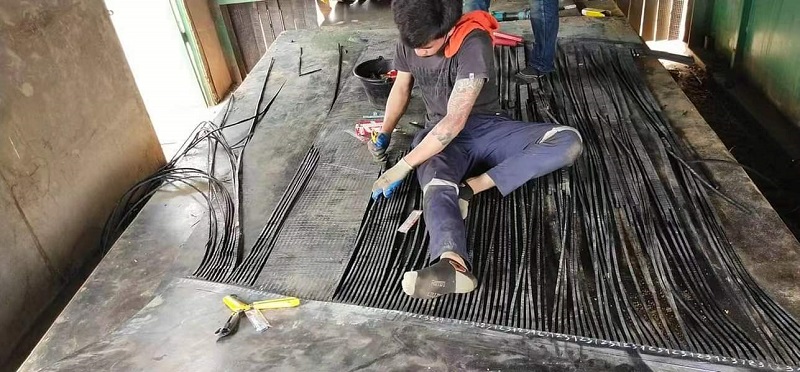
Több acélkábel van elhelyezve egyenlő időközönként és állandó feszültséggel az alakítóasztalon az egyenletes terheléseloszlás biztosítása érdekében;

Az alsó maggumi réteget lefektetik, a kábeleket laposan beágyazzák a gumiba, és egy közbenső töltőgumi réteget alkalmaznak a kábelek közötti hézagok kitöltésére;

Megvastagított felső és alsó fedőgumi rétegeket és oldalsó élzáró gumit alkalmazunk;

A vákuumos hidegsajtolás megszilárdítja a szerelvényt, megakadályozva a légzsákok kialakulását vagy a felhólyagosodást a kábelek és a gumi között.

Speciális származékos termékek

Az oldalfalak, a kapcsok és a mintás gumilemezek az alakítás során egyidejűleg kerülnek beépítésre, hogy integrált félkész csúszásgátlót vagy meredek lejtőt készítsenekszállítószalagok. 


V. Vulkanizálás (a mag kikeményedési folyamata; tartós gumi térhálósítás)

A vulkanizálás az a kritikus lépés, amely a "puha nyersgumi blankot" nagy szilárdságú késztermékké alakítja. Két fő típusú berendezést használnak:

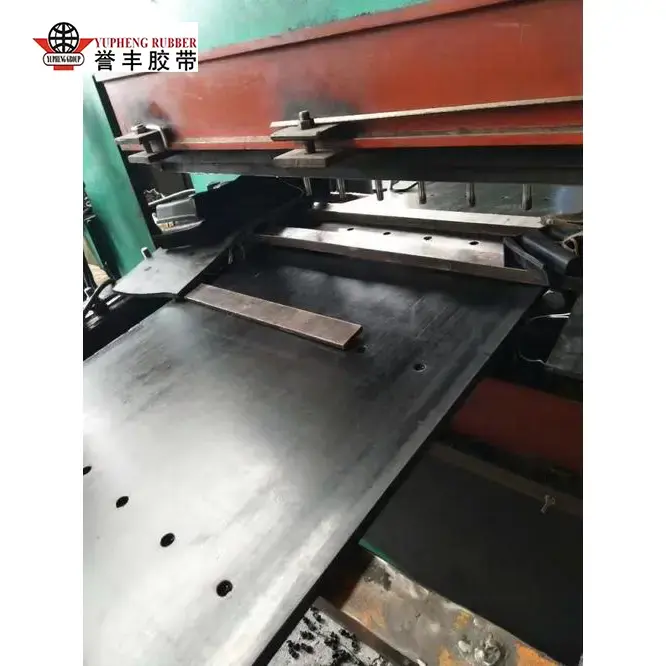
Síkágyas vulkanizáló prés (szakaszos eljárás; kis és közepes szélességű vagy speciális szalagokhoz)

A hevederdarabot többrétegű fűtött lapok közé helyezzük. Feldolgozási feltételek: hőmérséklet 140-160°C, nyomás 1,5-3 MPa, vulkanizálási idő vastagságtól függően 15-60 perc. Magas hőmérsékleten és nyomáson a gumimolekulák térhálósodnak, egységes egésszé olvasztva össze a gumirétegeket és az erősítő szerkezetet.

Folyamatos dob vulkanizáló (hosszú távú szabványos lapos hevederek tömeggyártása)

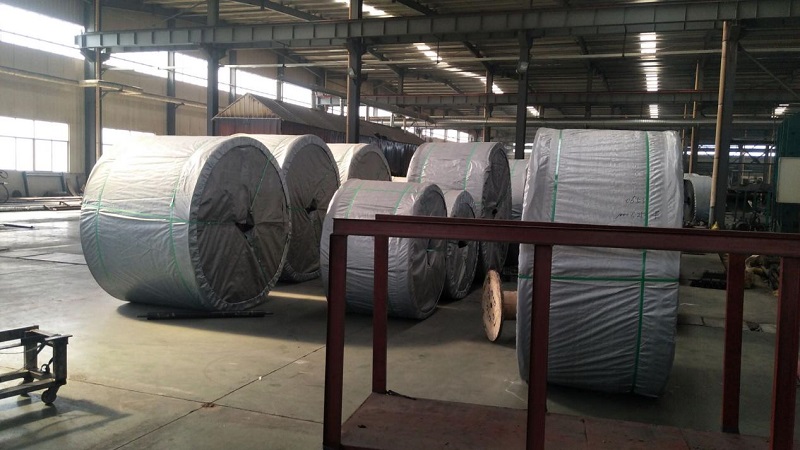
Egy acélszalag folyamatosan, állandó sebességgel húzza a hevederdarabot egy fűtött, nyomás alatt álló dobon a megszakítás nélküli vulkanizálás érdekében. Ez a módszer alkalmas hosszú (kilométeres) szállítószalagokhoz, biztosítva az egyenletes vastagságot és a keresztmetszeti kötések hiányát.

A vulkanizálás után a szalag lassú, fokozatos lehűlési folyamaton megy keresztül, hogy megakadályozza a hőtágulás és -összehúzódás okozta repedést vagy deformációt.


VI. Utófeldolgozás és kikészítés

Hűtés és beállítás: Levegős vagy vízhűtés a hőmérséklet teljes csökkentésére és a belső vulkanizációs feszültségek enyhítésére;

Élvágás: A felesleges villanások/sorja eltávolítása mindkét oldalról a szalagszélesség szabványosítása érdekében;

Felületkezelés: Csiszolás, polírozás és jelölés (nyomtatási modell, szilárdsági besorolás, specifikációk és gyártási dátum);

Speciális feldolgozás: perforálás, meghatározott hosszúságú vágás és a kész illesztések igény szerint melegen toldása.


Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás